

เครื่องดัดเย็นสำหรับการผลิตท่อ: คู่มือผู้ซื้อสำหรับอู่ต่อเรือ
ท่อเหล็กคาร์บอน DN300 ออกมาจากเครื่องดัดที่มุม 45 องศาที่สะอาด โดยมีเกจวัดวงรีที่อ่านได้ 9 เปอร์เซ็นต์ ASME B31.3 ปิดบังรูปไข่บนส่วนโค้งที่ 8 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางระบุ ดังนั้นแกนม้วนจึงเป็นเศษเหล็กก่อนที่จะถึงเครื่องเชื่อม ไม่มีอะไรผิดปกติกับเครื่อง การตั้งค่าไม่ถูกต้อง และการตั้งค่าต้องตัดสินใจเป็นเวลานานก่อนที่จะสั่งเครื่อง
นั่นคือข้อโต้แย้งทั้งหมดสำหรับการช็อปปิ้งอย่างระมัดระวัง เครื่องดัดเย็นสำหรับการผลิตท่อไม่ได้ตัดสินจากมุมที่ใหญ่ที่สุดในเอกสารข้อมูลจำเพาะ แต่จะตัดสินจากความสามารถในการทำซ้ำที่ทำให้เกิดการโค้งงอที่ยังคงผ่านการตรวจสอบหลังจากปล่อยระบบไฮดรอลิกส์ คำตอบในทางปฏิบัติ: ปรับขนาดเครื่องจักรตามเส้นผ่านศูนย์กลางภายนอก ความหนาของผนัง และรัศมีการโค้งงอขั้นต่ำ ยืนยันในระบบแมนเดรล และต้องมีเอกสารการทดลองโค้งงอตามเกรดท่อที่คุณใช้งาน ทุกอย่างล้วนเป็นรายละเอียด และรายละเอียดคือที่ที่ประหยัดเงิน
เครื่องดัดเย็นทำอะไรได้จริง
การดัดงอด้วยความเย็นทำให้เกิดท่อที่อุณหภูมิห้อง ไม่มีคบเพลิง ไม่มีขดลวดเหนี่ยวนำ ไม่มีเตาเผา ในการผลิตท่อ วิธีการหลักคือการดัดแบบหมุน: กระบอกไฮดรอลิกจะหมุนแม่พิมพ์โค้ง ในขณะที่แม่พิมพ์แบบหนีบจะยึดปลายท่อไว้ แม่พิมพ์แบบใช้แรงดันจะรองรับส่วนต่อท้ายตรง และแมนเดรลจะอยู่ภายในรูเพื่อให้หน้าตัดเป็นทรงกลม
กองกำลังทั้งสามต้องร่วมมือกันพร้อมกัน:
- แรงหนีบ ที่ปลายนำซึ่งจะหยุดการลื่นไถลของท่อเมื่อดายหมุน
- ช่วงเวลาแห่งการดัดงอ ใช้ผ่านแม่พิมพ์ซึ่งกำหนดมุมและรัศมี
- การสนับสนุนภายใน จากแมนเดรล ซึ่งหยุดด้านในของส่วนโค้งงอและด้านนอกยุบตัว
หากวางสมดุลผิดและคุณจะพบข้อบกพร่องแบบคลาสสิก ได้แก่ ผนังที่ด้านนอกของส่วนโค้งบางลง รอยย่นด้านใน และรูปไข่ผ่านส่วนโค้ง เครื่องดัดแบบกดดันท่อเข้ากับรูปทรงคงที่ พวกมันวิ่งเร็วบนส่วนโครงสร้าง แต่ท่อกลวงจะบดขยี้ง่ายเกินไปภายใต้รูปทรงนั้น สำหรับงานแปรรูป การดึงแบบหมุนเป็นกระบวนการที่สำคัญ
กลไกพื้นฐานนั้นควรค่าแก่การทำความเข้าใจก่อนที่คุณจะเปรียบเทียบใบเสนอราคา และภาพรวมของภาษาธรรมดานี้ เครื่องดัดเย็นทำงานอย่างไร ครอบคลุมพื้นฐานโดยไม่มีความเงาทางการตลาด
เหตุใดร้านค้าจึงเลือกการดัดเย็นมากกว่าการดัดแบบร้อน
สำหรับท่อในอู่ต่อเรือส่วนใหญ่และท่อแปรรูปที่มีขนาดไม่เกิน DN600 การดัดเย็นจะมีราคาถูกกว่า เร็วกว่า และสม่ำเสมอมากกว่าการดัดแบบร้อน โดยที่เครื่องจักรและเครื่องมือเหมาะสมกับงาน เหตุผลไม่ใช่ว่าความร้อนนั้นไม่ดีโดยเนื้อแท้ ความร้อนจะเพิ่มขั้นตอน: การทำความร้อน การควบคุมอุณหภูมิ การระบายความร้อนแบบควบคุม และบางครั้งการบำบัดความร้อนหลังโค้งงอเพื่อคืนคุณสมบัติ
การดัดด้วยความเย็นจะข้ามไปทั้งหมด ไม่มีตะกรันให้บดก่อนการเชื่อม ไม่มีโซนรับความร้อน และไม่มีการบิดเบี้ยวจากการระบายความร้อนที่ไม่สม่ำเสมอ สิ่งที่คุณจะได้รับคือการแข็งตัวด้วยความเครียด ซึ่งจะเพิ่มความแข็งแรงของผลผลิตเล็กน้อยที่ส่วนโค้งงอ และลดความเหนียวลง ซึ่งเป็นที่ยอมรับในกรณีส่วนใหญ่ แต่จะต้องคำนึงถึงการใช้งานแบบผนังบางหรือที่อุณหภูมิต่ำด้วย
| ปัจจัย | ดัดเย็น | ดัดร้อน |
|---|---|---|
| อุณหภูมิการขึ้นรูป | บรรยากาศโดยรอบ ไม่มีการทำความร้อนโดยเจตนา | โดยทั่วไปคือ 850 ถึง 950 C |
| ผลต่อโลหะแม่ | การแข็งตัวของความเครียดไม่มีโซนที่ได้รับผลกระทบจากความร้อน | การเปลี่ยนแปลงโครงสร้างจุลภาคอาจต้องได้รับการบำบัดด้วยความร้อน |
| สภาพพื้นผิว | สะอาดพร้อมเชื่อม | เกล็ดและชั้นออกไซด์ที่จะเอาออก |
| การทำซ้ำ | สูงด้วย CNC และการชดเชยสปริงกลับ | ไวต่อความร้อนที่ไม่สม่ำเสมอมากขึ้น |
| การใช้งานทั่วไป | แกนท่อร้านค้า ท่ออู่ต่อเรือ เจาะขนาดเล็กถึงขนาดกลาง | ผนังหนามาก รัศมีแคบมาก เส้นผ่านศูนย์กลางใหญ่ |
การกำหนดขนาดเครื่อง: เส้นผ่านศูนย์กลาง ความหนาของผนัง และความคลาดเคลื่อน
ตัวเลขสามตัวเป็นตัวตัดสินว่าเครื่องจักรเหมาะกับโรงงานของคุณหรือไม่ ได้แก่ เส้นผ่านศูนย์กลางภายนอกสูงสุด ความหนาของผนังสูงสุดที่เส้นผ่านศูนย์กลางนั้น และรัศมีโค้งต่ำสุด หากใบเสนอราคาใดในสามรายการคลุมเครือในใบเสนอราคานั้น จะไม่สามารถเปรียบเทียบกับใบเสนอราคาอื่นได้
รัศมีการโค้งงอแสดงเป็นเส้นผ่านศูนย์กลางท่อ
การโค้งงอ 3 มิติบนท่อ DN200 มีรัศมีเส้นกึ่งกลาง 600 มม. เส้นผ่านศูนย์กลางสามเส้นโดยประมาณคือพื้นที่ใช้งานจริงสำหรับการดัดแบบหมุนดึง เส้นผ่านศูนย์กลาง 5 เส้นเหมาะสำหรับงานที่มีปริมาตร และขนาดตั้งแต่ 10D ขึ้นไปนั้นง่ายต่อการขึ้นรูปและรองรับได้ง่าย การโค้งงออย่างแน่นหนาคือจุดที่แมนเดรล ที่ปัดน้ำฝนตาย และน้ำหนักส่วนเกินเป็นสิ่งที่หลีกเลี่ยงไม่ได้
ความหนาของผนังและอัตราส่วนเส้นผ่านศูนย์กลางต่อความหนา
อัตราส่วนของเส้นผ่านศูนย์กลางภายนอกต่อความหนาของผนังเป็นตัวทำนายความยากได้ดีที่สุดเพียงตัวเดียว อัตราส่วนต่ำ ซึ่งหมายถึงผนังหนาเมื่อเทียบกับเส้นผ่านศูนย์กลาง ขึ้นรูปได้หมดจดและแทบไม่ต้องใช้เครื่องมือที่ซับซ้อน อัตราส่วนที่สูงหมายถึงผนังบาง และผนังบางคือจุดเริ่มต้นของรอยย่นและการพังทลาย หลักทั่วไปที่ร้านค้าหลายแห่งใช้: ต่ำกว่าประมาณ 20:1 แกนปลั๊กมักจะเพียงพอ เหนือสิ่งอื่นใดแกนหมุนจะกลายเป็นตัวเลือกที่ปลอดภัยกว่า และสูงกว่าประมาณ 50:1 คุณควรถามคำถามหนักๆ ว่าสามารถโค้งงอได้หรือไม่
ความคลาดเคลื่อนสองประการในการเขียนลงในใบสั่งซื้อ
- ไข่ ASME B31.3 จำกัดความแตกต่างระหว่างเส้นผ่านศูนย์กลางสูงสุดและต่ำสุดที่หน้าตัดใดๆ ของส่วนโค้งไม่เกิน 8 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางระบุ
- ผนังบางลงในพื้นที่พิเศษ ความหนาของผนังสำเร็จรูปที่ด้านนอกของส่วนโค้งจะต้องเป็นไปตามค่าขั้นต่ำที่จำเป็นสำหรับแรงดันการออกแบบ
Springback อยู่ในการสนทนาเดียวกัน โดยทั่วไปแล้วเหล็กกล้าคาร์บอนจะสปริงกลับ 2 ถึง 5 องศาหลังจากปล่อยน้ำหนักออก และปริมาณจะเพิ่มขึ้นตามรัศมีและความแข็งแรงของผลผลิต ระบบควบคุมที่ชดเชยการสปริงกลับโดยอัตโนมัติไม่ใช่ความหรูหราในการผลิตซ้ำ มันเป็นความแตกต่างระหว่างการตั้งค่าหนึ่งและการตั้งค่าเดียวบวกกับการปรับอย่างต่อเนื่อง
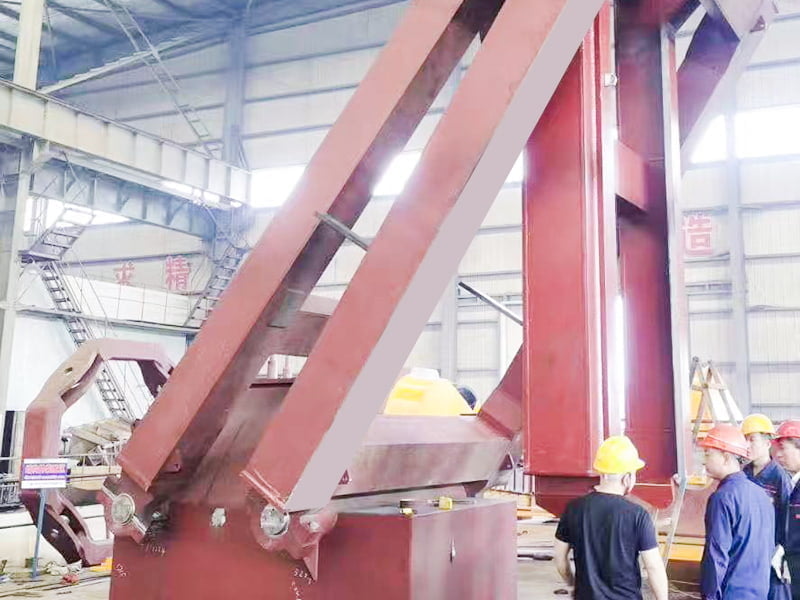
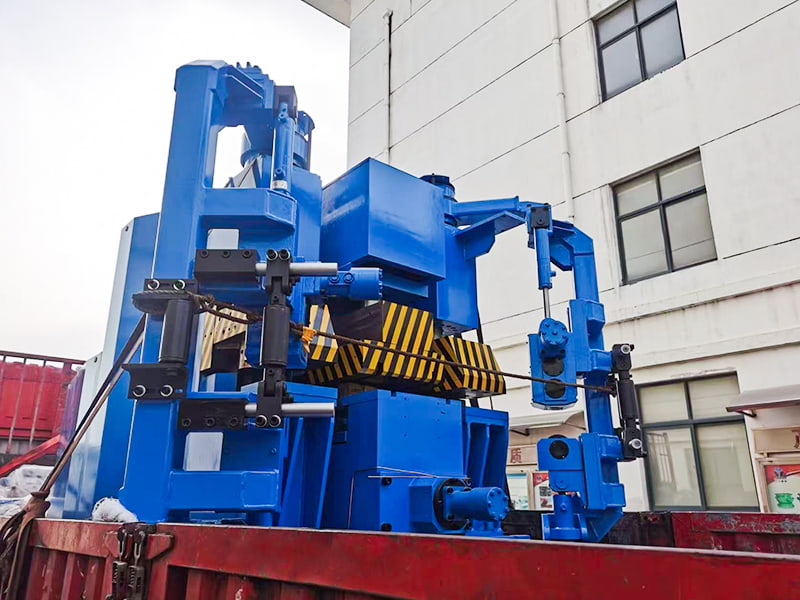 เครื่องดัดเย็น ซีรี่ส์ผลิตภัณฑ์: 400T, 600T, 700T ฯลฯ เครื่องดัดเย็นใช้กระบวนการขึ้นรูปเย็นเพื่อขึ้นรูปแผ่นเหล็กให้เป็นพื้นผิวตัวถังที่ซับซ้อนหลากหลายประเภท ในฐานะแกนนำ... ดูผลิตภัณฑ์ →
เกรดท่อ: อะไรโค้งงอได้หมดจดและอะไรป้องกันกลับ
เหล็กกล้าคาร์บอนเป็นเรื่องง่าย A106 เกรด B, A53 และ API 5L เกรดสูงสุด X70 ทั้งหมดสามารถโค้งงอเย็นได้โดยใช้ชุดแม่พิมพ์และแมนเดรลที่เข้ากัน Springback ยังคงเรียบง่าย และกระบวนการนี้เป็นที่เข้าใจกันดี
สเตนเลสออสเทนนิติกเป็นอีกบทสนทนาหนึ่ง เกรด 304 และ 316 จะแข็งตัวเมื่อเปลี่ยนรูป ดังนั้นวัสดุจึงต้านทานการโค้งงอได้มากขึ้นเมื่อคุณดันเข้าไปมากขึ้น เครื่องมือจะต้องได้รับการขัดเกลา โดยปกติรัศมีจะเปิดออก และสปริงถอยจะไต่ขึ้นอย่างเห็นได้ชัดเมื่อเทียบกับเหล็กกล้าคาร์บอน เกรดดูเพล็กซ์และซูเปอร์ดูเพล็กซ์จะยากขึ้นอีกครั้ง และต้องการเครื่องจักรที่หนักกว่าและความเร็วแรมที่ช้าลง
ความร้อนไม่ใช่คำตอบในกรณีเหล่านี้ รัศมีที่ใหญ่กว่า แมนเดรลที่ดีกว่า หรือการขึ้นรูปที่ช้ากว่ามักจะเป็น หากซัพพลายเออร์สัญญาว่าจะดัดโค้งสเตนเลสรัศมีแคบโดยไม่มีเครื่องมือพิเศษ โปรดขอดูรายงานการทดลองดัดโค้งก่อนที่คุณจะลงนามใดๆ
แมนเดรล ชุดดาย และระบบควบคุมสปริงแบ็ค
ระบบเครื่องมือจะตัดสินคุณภาพการโค้งงอมากกว่าน้ำหนักของเครื่องจักรมาก องค์ประกอบสี่ประการมีความรับผิดชอบส่วนใหญ่:
- โค้งตาย. ตั้งค่ารัศมีเส้นกึ่งกลาง คุณต้องมีหนึ่งอันต่อรัศมี ไม่ใช่หนึ่งอันต่อมุม
- แคลมป์ตาย จับปลายนำ แคลมป์ดายที่สึกหรอหลุด และการลื่นไถลทำให้ท่อที่ดีกลายเป็นเศษเหล็ก
- ความดันตาย. รองรับการต่อท้ายทางตรงและมักจะจับคู่กับดายไวเปอร์บนทางโค้งที่แคบ
- แมนเดรล ปลั๊ก ขึ้นรูปหรือแบบลูกบอล เชื่อมด้วยแกนแมนเดรลและวางตำแหน่งโดยตัวติดตาม
แมนเดรลแบบกลมเป็นตัวเลือกปกติสำหรับท่อที่มีผนังบาง เนื่องจากแต่ละบอลจะรองรับด้านในของส่วนโค้งอย่างต่อเนื่องในขณะที่การโค้งงอเคลื่อนตัวไปข้างหน้า แกนเสียบจะเพียงพอเมื่อมีอัตราส่วนต่ำและส่วนโค้งงอมาก แม่พิมพ์ไวเปอร์มีความสำคัญมากที่สุดกับอะลูมิเนียมและสเตนเลส โดยที่วัสดุมีแนวโน้มที่จะเกาะกลุ่มก่อนจุดสัมผัสกัน
รายการตรวจสอบผู้ซื้อสำหรับเครื่องจักรผลิตท่อ
ก่อนที่คุณจะเปรียบเทียบใบเสนอราคา ให้เขียนประเด็นทั้งหกข้อนี้เป็นลายลักษณ์อักษรและส่งไปยังซัพพลายเออร์ทุกราย คำตอบจะแยกผู้สร้างที่จริงจังออกจากผู้ประกอบ
- พิกัดเส้นผ่านศูนย์กลางภายนอกและความหนาผนังสูงสุดที่เส้นผ่านศูนย์กลางนั้น ระบุไว้แยกต่างหาก
- รัศมีการโค้งงอต่ำสุดแสดงเป็นค่าพหุคูณของเส้นผ่านศูนย์กลางท่อ โดยคาดว่าผนังจะบางลงที่รัศมีนั้น
- แกนควบคุมที่นำเสนอ: มุมโค้งงอเพียงอย่างเดียว หรือมุมโค้งบวกอัตราป้อนและการหมุน
- ไม่ว่าจะทดลองโค้งงอกับเกรดท่อของคุณเองพร้อมความหนาของผนังของคุณเองหรือไม่
- ระยะเวลารอคอยของดายและแมนเดรล รวมถึงต้นทุนและความพร้อมใช้งานของดายแคลมป์สำรอง
- เวลาตอบสนองการบริการและตำแหน่งของวิศวกรฝ่ายสนับสนุนที่ใกล้ที่สุด
การดัดเย็นในงานอู่ต่อเรือและเรือขุด
การผลิตท่อในอู่ต่อเรือเป็นงานที่มีปริมาณน้อยและมีความหลากหลายสูง เรือลำเดียวบรรทุกบัลลาสต์ ท้องเรือ เชื้อเพลิง น้ำมันหล่อลื่น น้ำทะเล และระบบไฮดรอลิก โดยมีขนาดเจาะตั้งแต่ DN25 ถึง DN400 และมุมโค้งงอกระจัดกระจายทั่วทั้งช่วง สิ่งของหลายอันเป็นแบบใช้ครั้งเดียว ภายใต้เงื่อนไขดังกล่าว ขีดจำกัดที่แท้จริงของเครื่องจักรไม่ใช่เส้นผ่านศูนย์กลางสูงสุด มันคือความเร็วของชุดแม่พิมพ์ที่สามารถเปลี่ยนได้ และความเร็วของโปรแกรมใหม่ที่สามารถตั้งค่าได้
อุปกรณ์ขุดลอกชี้ไปในทิศทางอื่น ท่อดูดและท่อระบายบนเรือขุดดูดด้วยเครื่องตัดจะบรรทุกสารละลายที่มีฤทธิ์กัดกร่อนด้วยความเร็วสูง ดังนั้นผนังจึงมีความหนาและมีความสำคัญในการป้องกันการสึกหรอ การโค้งงอในการบริการนั้นเกิดขึ้นเพื่อปิดพิกัดความเผื่อ เนื่องจากข้อต่อสนามที่ไม่ตรงกันหมายถึงการตัดแกนม้วนที่เสร็จแล้วออก เครื่องจักรที่ใช้งานหนักและชุดแมนเดรลที่เข้ากันอย่างเหมาะสมคือสิ่งที่ทำให้แกนเหล่านั้นอยู่ในเกณฑ์ที่ยอมรับได้
สภาพแวดล้อมทั้งสองให้รางวัลในลักษณะเดียวกัน นั่นคือ ถือว่าการโค้งงอเป็นกระบวนการที่ได้รับการควบคุม แทนที่จะเป็นความรู้สึกของผู้ปฏิบัติงาน เครื่องมือในร้านค้าเช่น 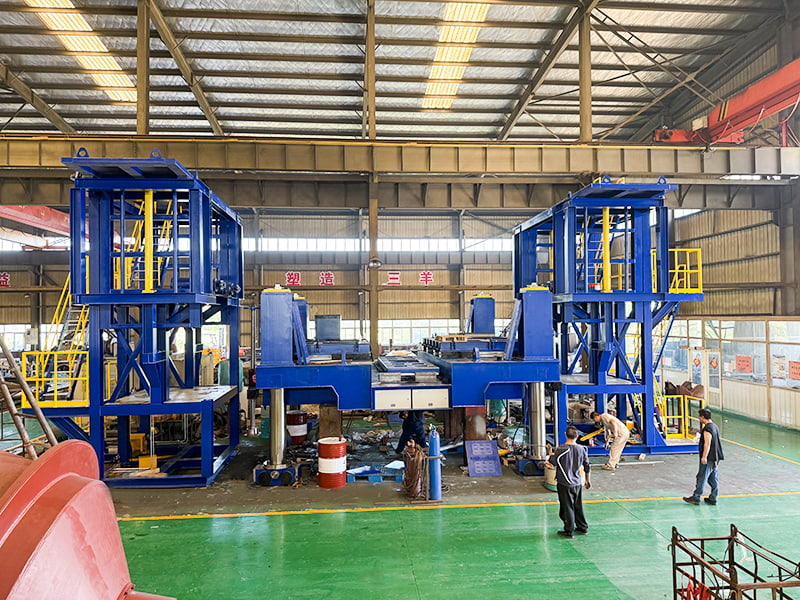 แพลตฟอร์มการติดตั้ง Rudder Slurry แท่นติดตั้งใบพัดในงานวิศวกรรมทางทะเลเป็นระบบเครื่องมือที่มีความแม่นยำซึ่งออกแบบมาโดยเฉพาะสำหรับการประกอบชิ้นส่วนขับเคลื่อนเรือขนาดใหญ่... ดูผลิตภัณฑ์ → เป็นไปตามตรรกะเดียวกัน โดยให้ฐานที่มั่นคงและทำซ้ำได้ เพื่อให้การจัดตำแหน่งและการติดตั้งพอดีสม่ำเสมอจากหน่วยหนึ่งไปยังอีกหน่วยหนึ่ง
ความเสี่ยงในการซื้อที่จะปรากฏหลังการจัดส่งเท่านั้น
ความล้มเหลวที่พบบ่อยที่สุดไม่ใช่เครื่องจักรที่มีประสิทธิภาพต่ำกว่า เป็นเครื่องที่ระบุขนาดเล็กเกินไปหนึ่งขนาด หลายรูปแบบซ้ำกันในโครงการ:
- กำลังการผลิตที่เสนอไว้ที่เส้นผ่านศูนย์กลางสูงสุดที่ระบุแต่อยู่ที่ผนังที่บางที่สุด ดังนั้นเครื่องจะหยุดทำงานเมื่อความหนาของผนังจริงมาถึง
- การควบคุมแกนเดียวในร้านค้าที่ใช้แกนม้วนหลายสิบม้วนต่อสัปดาห์
- มีชุดแม่พิมพ์ให้มาหนึ่งชุด เปลี่ยนการเปลี่ยนแม่พิมพ์ให้กลายเป็นปัญหาคอขวดในการผลิต
- การทดลองโค้งจะทำงานบนท่อตัวอย่างของผู้สร้าง แทนที่จะเป็นวัสดุจริงของผู้ซื้อ
- ไม่มีข้อตกลงเกี่ยวกับอะไหล่ การฝึกอบรม หรือการทดสอบการใช้งานนอกสถานที่
แต่ละข้อมีราคาถูกในการแก้ไขก่อนสั่งซื้อและมีราคาแพงในภายหลัง
การบำรุงรักษาและพฤติกรรมการทำงานที่ปลอดภัย
เครื่องดัดเย็นแบบไฮดรอลิกมีความทนทาน แต่ก็ไม่สามารถรองรับน้ำมันที่ปนเปื้อนและเครื่องมือที่สึกหรอได้ รักษาน้ำมันไฮดรอลิกให้สะอาดและเปลี่ยนตัวกรองตามกำหนดเวลา ตรวจสอบแคลมป์และดายดันเพื่อดูการสึกหรอทุกๆ สองสามพันโค้ง เนื่องจากแม่พิมพ์ที่สูญเสียโปรไฟล์ไปจะทำให้เกิดรูปไข่เป็นเวลานานก่อนที่จะดูเสียหายอย่างเห็นได้ชัด ตรวจสอบก้านแมนเดรลเพื่อความตรง และตรวจสอบการตั้งค่าตำแหน่งแมนเดรลหลังจากเปลี่ยนเครื่องมือ
ในด้านความปลอดภัย ให้วางมือให้ห่างจากพื้นที่ปิดแม่พิมพ์ในระหว่างรอบการปั่น ใช้การควบคุมด้วยสองมือเมื่อติดตั้ง และอย่าเอื้อมมือเข้าไปในบริเวณโค้งงอในขณะที่เครื่องมีแรงกดอยู่ รองรับท่อยาวบนขาตั้งลูกกลิ้ง เพื่อให้ผู้ปฏิบัติงานไม่ต้องต่อสู้กับน้ำหนักของแกนม้วนพร้อมๆ กับแผงควบคุม
คำถามที่พบบ่อย
การดัดด้วยความเย็นต้องใช้แมนเดรลเสมอหรือไม่?
ไม่ การโค้งงออย่างกว้างๆ บนท่อที่มีผนังหนามักจะเกิดขึ้นอย่างหมดจดโดยไม่ได้รับความช่วยเหลือจากภายใน เมื่ออัตราส่วนเส้นผ่านศูนย์กลางต่อความหนาเพิ่มขึ้น แมนเดรลจะกลายเป็นตัวเลือกที่ประหยัด เนื่องจากจะป้องกันไม่ให้เกิดรอยยับแทนที่จะซ่อมแซมในภายหลัง
การดัดด้วยความเย็นอาจทำให้ท่อเสียหายได้หรือไม่?
ทำให้ผนังด้านนอกส่วนโค้งบางลง และทำให้วัสดุแข็งขึ้นเล็กน้อย ผลกระทบทั้งสองนี้สามารถคาดเดาและจัดการได้ผ่านการเลือกรัศมี การใช้เครื่องมือ และการควบคุมกระบวนการ ในทางกลับกัน การโค้งงอที่ไม่สามารถควบคุมได้จะทำให้เกิดเศษเหล็ก
รัศมีที่เล็กที่สุดที่ฉันควรออกแบบคือเท่าใด
เส้นผ่านศูนย์กลางสามเส้นเป็นพื้นที่ใช้งานได้จริงสำหรับการดัดงอแบบหมุน และเส้นผ่านศูนย์กลางห้าเส้นนั้นดีกว่ามากกับเครื่องมือและปริมาณงาน หากเค้าโครงอนุญาต ให้ออกแบบประมาณ 5D และเครื่องจะมีอายุการใช้งานยาวนานขึ้น
เครื่องดัดเย็นใช้เวลานานเท่าใดในการส่งมอบ?
โดยทั่วไปแล้ว เครื่องจักรไฮดรอลิกมาตรฐานจะใช้เวลาหลายสัปดาห์แทนที่จะเป็นเดือน แต่ชุดแม่พิมพ์และแมนเดรลแบบกำหนดเองมักจะใช้เวลานานกว่าตัวเครื่องจักรเอง สั่งซื้อเครื่องมือแบบคู่ขนาน ไม่ใช่หลังจากนั้น
การกำหนดขนาดเครื่องจักรคือการตัดสินใจที่ยากที่สุดในการย้อนกลับและง่ายที่สุดในการทำให้ถูกต้องตั้งแต่เริ่มต้น ตรวจสอบการเจาะที่ใหญ่ที่สุด ผนังที่หนักที่สุด และรัศมีที่แคบที่สุด จากนั้นยืนยันว่าเครื่องจักรสามารถยึดรูปทรงรีได้ภายใน 8 เปอร์เซ็นต์ และรักษาผนังให้บางให้อยู่ในเกณฑ์ขั้นต่ำของการออกแบบบนโค้งทดลองจริง ทำสิ่งนั้นก่อนที่ใบสั่งซื้อจะหมด และร้านค้าจะไม่ทำให้คุณประหลาดใจในอีกหกเดือนต่อมา
หากคุณต้องการความเห็นที่สองเกี่ยวกับกำลังการผลิตและเครื่องมือก่อนที่จะตัดสินใจ ติดต่อทีมวิศวกรของเรา และส่งตารางไปป์ของคุณและรายการโค้ง
-
อธิบายผลกระทบของกฎระเบียบด้านสิ่งแวดล้อมต่อการออกแบบอุปกรณ์ขุดลอก
-
-
 ประเภทประตูถังขุด: ประตูด้านล่าง วาล์วทรงกรวย และการคายประจุแบบแยกตัวถัง
-
 ฟังก์ชั่นและการออกแบบโครงสำหรับตั้งสิ่งของของ Dredger: อธิบายเส้นทางโหลดบนแขนลาก TSHD
-
 การบำรุงรักษาบล็อกรอกของ Dredger Bridge: ขีดจำกัดการสึกหรอ การอัดจาระบี และกำหนดการ
-
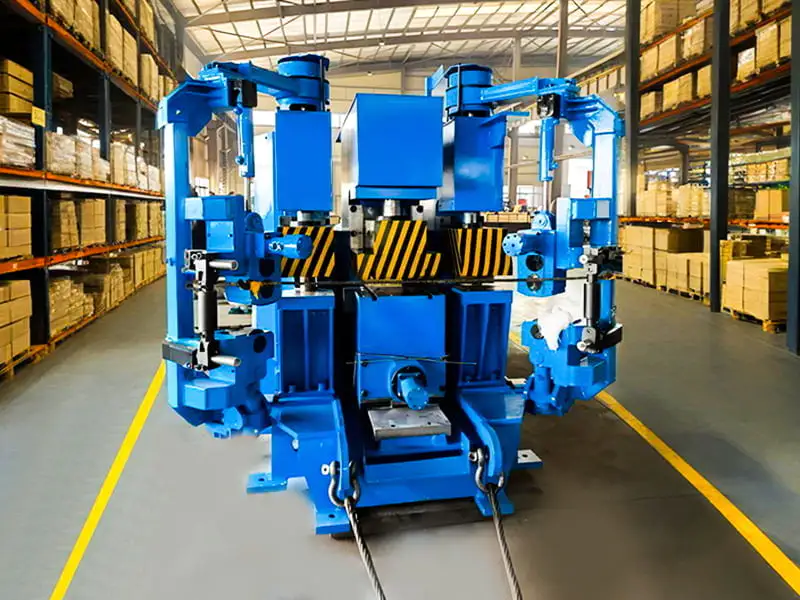 เครื่องดัดเย็นสำหรับการผลิตท่อ: คู่มือผู้ซื้อสำหรับอู่ต่อเรือ
ลิขสิทธิ์ 2025 Taizhou Sanyang Heavy Machinery Co., Ltd. สงวนลิขสิทธิ์ ผู้ผลิตผลิตภัณฑ์เครื่องจักรกลหนักที่ไม่ได้มาตรฐาน
กลับไปด้านบน