

เคล็ดลับการบำรุงรักษาเครื่องบดกรวย: การตรวจสอบรายวัน ซับใน และรอบการหล่อลื่น
แผ่นรองชามที่สึกหรอมักไม่ใช่สิ่งแรกที่ผิดพลาดกับเครื่องบดกรวย เมื่อมองเห็นรูปแบบการสึกหรอได้ สาเหตุที่แท้จริงมักเกิดขึ้นเป็นเวลาหลายเดือน: การป้อนนอกศูนย์กลางจากรถบรรทุกลาก อุณหภูมิน้ำมันส่งคืนที่พุ่งเกินขีดจำกัด หรือการตั้งค่าด้านปิดที่ปรับให้ไล่ตามเส้นโค้งของผลิตภัณฑ์แทนที่จะอ่านค่าน้ำหนักบรรทุก
การบำรุงรักษาเครื่องบดกรวยแบบสั้นมีดังนี้: ให้ฟีดอยู่ตรงกลางและป้อนเข้าแบบโช้ค, คงการตั้งค่าด้านปิดไว้ภายในแถบพิกัดความเผื่อ, รักษาน้ำมันหล่อลื่นให้สะอาดและเย็น, บันทึกค่าที่อ่านได้ห้าค่าเท่ากันทุกกะ และเปลี่ยนชิ้นส่วนที่สึกหรอตามการสึกหรอที่วัดได้ แทนที่จะเปลี่ยนตามปฏิทิน ทุกสิ่งทุกอย่างล้วนเป็นรายละเอียด และรายละเอียดคือสิ่งที่ส่วนด้านล่างนี้วางไว้
ทุกการเปลี่ยนแปลง: การอ่านห้าอย่างที่ควรค่าแก่การเขียน
ความล้มเหลวของเครื่องบดกรวยส่วนใหญ่จะแจ้งให้ทราบล่วงหน้าหลายสัปดาห์ก่อนที่จะหยุดการผลิต ปัญหาคือการแจ้งเตือนมาถึงเป็นการเคลื่อนไหวเล็กน้อยในตัวเลขที่ไม่มีใครบันทึกไว้เมื่อวานนี้ ดังนั้นจึงดูเหมือนเป็นสัญญาณรบกวนแทนที่จะเป็นแนวโน้ม
บันทึกกะเดียวที่มีห้ารายการครอบคลุมโหมดความล้มเหลวส่วนใหญ่:
- กระแสไฟฟ้าของมอเตอร์หลัก – ตัวบ่งชี้โหลดของเครื่องบดที่เร็วที่สุด
- อุณหภูมิน้ำมันคืนการหล่อลื่น – ตัวบ่งชี้ความทุกข์ทรมานของแบริ่งได้เร็วที่สุด
- แรงดันของระบบหล่อลื่น – การเปลี่ยนแปลงกะทันหันมักหมายถึงตัวกรองอุดตันหรือปั๊มทำงานผิดปกติ
- การสั่นสะเทือนที่วงแหวนปรับ – สัญญาณแรกสุดของโหลดที่ไม่สมดุลหรือผิดปกติ
- การตั้งค่าด้านปิด (CSS) – วัดเมื่อสิ้นสุดกะ ไม่ใช่เดือนละครั้ง
ถือว่าตัวเลขในตารางด้านล่างเป็นข้อมูลอ้างอิงเริ่มต้นและแทนที่ด้วยค่าที่ผู้ผลิตระบุสำหรับรุ่นของคุณ จากนั้นตั้งจุดแจ้งเตือนให้สูงกว่าช่วงปกติประมาณ 10 ถึง 15 เปอร์เซ็นต์ ดังนั้นจึงยังมีเวลาตอบสนองแทนเวลาในการปิดเครื่อง
| การอ่าน | วงการทำงานปกติ | หยุดและตรวจสอบทริกเกอร์ | วิธีการวัด |
|---|---|---|---|
| กระแสไฟฟ้าของมอเตอร์หลัก | มีเสถียรภาพ โดยเฉลี่ยต่ำกว่าระดับป้ายชื่อ | มากกว่าร้อยละ 8 เหนือระดับพื้นฐานของตัวเองสำหรับการเปลี่ยนแปลงสองครั้งติดต่อกัน | ตู้ควบคุมแอมป์มิเตอร์ |
| อุณหภูมิน้ำมันคืนน้ำมันหล่อลื่น | 38 ถึง 50 องศาเซลเซียส | สูงกว่า 55 องศาเซลเซียส หรือเพิ่มขึ้น 10 องศาใน 30 นาที | เทอร์โมมิเตอร์ถังน้ำมัน |
| แรงดันของระบบหล่อลื่น | มั่นคงภายในหน้าต่างผู้ผลิต | ความผันผวนกว้างกว่า 0.05 MPa หรือการลดลงอย่างกะทันหัน | เกจวัดแรงดันแผง |
| การสั่นสะเทือนที่วงแหวนปรับ | เส้นฐานเรียบบนจุดยึดเดียวกัน | การเพิ่มขึ้นใดๆ ก็ตามตั้งแต่ร้อยละ 20 ขึ้นไปเมื่อเทียบกับค่าพื้นฐาน | เครื่องวัดแรงสั่นสะเทือนแบบพกพา |
| การตั้งค่าด้านปิด | ภายในบวกหรือลบ 2 มม. ของเป้าหมาย | ดริฟท์ 5 มม. หรือมากกว่า | การยิงตะกั่วหรือเกจอัลตราโซนิก |
การควบคุมการป้อนคือการบำรุงรักษาที่ถูกที่สุดที่คุณเคยทำ
ไม่มีสิ่งใดบนเครื่องบดกรวยที่จะสึกหรอเร็วกว่าเครื่องจักรที่ป้อนจากด้านเดียว เมื่อวัสดุตกลงบนจุดเดียวของโถ แรงบดอัดจะมุ่งไปที่ส่วนหนึ่งของแมนเทิลและไลเนอร์ เพลาหลักจะถูกผลักออกจากแกน และกระแสดึงจะไม่สม่ำเสมอ ซับในในส่วนนั้นสามารถสึกเร็วกว่าส่วนอื่นๆ ของวงแหวนได้สองถึงสามเท่า
การแก้ไขไม่มีค่าใช้จ่ายใดๆ นอกจากวินัย:
- ให้อาหารได้รอบทิศเต็ม 360 องศา เครื่องจ่ายฟีดแบบหมุนหรือแบบสั่นเป็นโซลูชันมาตรฐาน และจ่ายเองภายในชุดซับเดียวในการติดตั้งส่วนใหญ่
- รันโช้คฟีดทุกครั้งที่วงจรอนุญาต ห้องที่ดูดซับพลังงานกระแทกผ่านวัสดุเบดแทนที่จะดูดซับพลังงานกระแทก และสร้างรูปทรงของผลิตภัณฑ์ที่สม่ำเสมอยิ่งขึ้น
- คำนึงถึงขนาดฟีดสูงสุด ก้อนขนาดใหญ่ไม่แตก พวกเขางอเพลาหลัก ตอกไลเนอร์ และทำให้กระแสของมอเตอร์พุ่งสูงขึ้น
- สกรีนก่อนที่คุณจะสนใจ ค่าปรับที่ผ่านตัวกรองและเข้าไปในห้องบรรจุจะบรรจุช่อง เพิ่มการดึงพลังงาน และลดปริมาณงานโดยไม่สร้างผลิตภัณฑ์ที่มีประโยชน์ใดๆ
หากกระแสของมอเตอร์แกว่งมากกว่าสองสามเปอร์เซ็นต์ในระหว่างการผลิตอย่างต่อเนื่อง ให้ดูที่การจัดเรียงฟีดก่อนที่จะดูเครื่องบด
ไลเนอร์ การตั้งค่าด้านปิด และรูปทรงห้อง
แผ่นซับแมงกานีสจะแข็งตัวขณะสวมใส่ ซึ่งหมายความว่าชุดใหม่จะนิ่มในช่วง 100 ชั่วโมงแรกโดยประมาณ ช่วงเวลาดังกล่าวคือช่วงที่การบิดเบือนเริ่มต้นส่วนใหญ่เกิดขึ้น ดังนั้น CSS ที่วัดได้อย่างสมบูรณ์ในวันแรกสามารถคลาดเคลื่อนได้หลายมิลลิเมตรภายในสิ้นสัปดาห์แรก
นิสัยสามประการที่ทำให้ห้องนี้อยู่ภายใต้การควบคุม:
- วัด CSS หลังกะทุกครั้งในสัปดาห์แรกของชุดไลเนอร์ใหม่ จากนั้นย้ายไปที่กำหนดการรายสัปดาห์เมื่ออัตราการสึกหรอลดลง
- ตรวจสอบมากกว่าคาดเดา ซับที่มีการสึกหรอไม่สม่ำเสมอ มีรอยแตกที่ขอบติดตั้ง หรือมีความหนาเหลือต่ำกว่าขีดจำกัดเศษของผู้ผลิต ควรดึงออกแม้ว่าจะยังทับอยู่ก็ตาม
- ดูกราฟผลิตภัณฑ์ ไม่ใช่แค่น้ำหนัก เมื่อรูปทรงของห้องเปลี่ยน การไล่สีที่เสร็จแล้วจะเลื่อนไปทางปลายหยาบ และเศษส่วนละเอียดจะลดลง การกลับมาของขนาดที่ใหญ่ขึ้นอย่างกะทันหันมักจะหมายความว่าโปรไฟล์ของห้องเพาะเลี้ยงเสียรูปทรง
การสึกหรอที่ไม่สม่ำเสมอเป็นสาเหตุเดียวที่พบบ่อยที่สุดที่ทำให้ชุดไลเนอร์เสียเร็ว และมักจะเป็นปัญหาเรื่องการป้อนหรือ CSS แทนที่จะเป็นปัญหาด้านโลหะวิทยา หากคุณกำลังระบุเครื่องจักรใหม่สำหรับเหมืองหินหรือวงจรรวม ของเรา 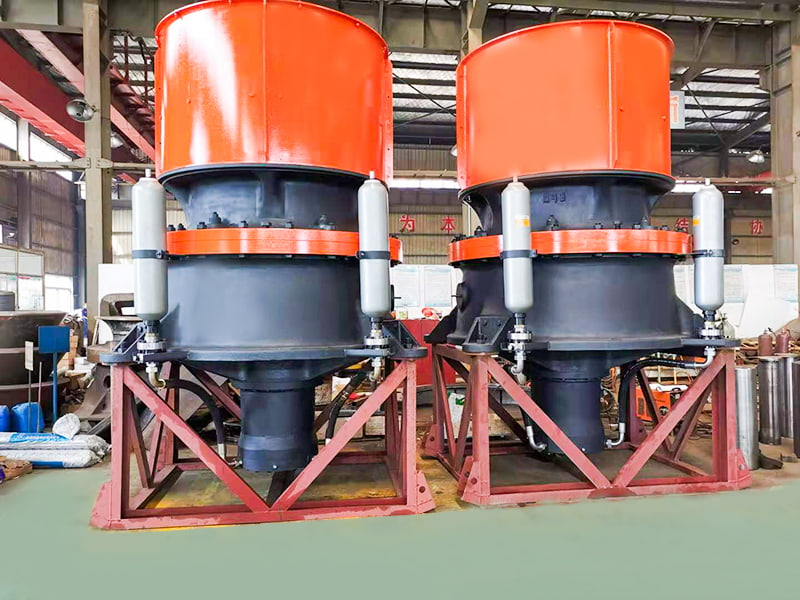 เครื่องบดกรวยพร้อมการปรับไฮดรอลิกสำหรับการบดรองและตติยภูมิ เครื่องบดกรวยที่ใช้การบดแบบลามิเนตในห้องวงแหวนเพื่อผลิตวัสดุลูกบาศก์จากแร่แข็ง พร้อมการปรับการปล่อยไฮดรอลิกและการป้องกันการเหยียบย่ำ เกี่ยวข้องเมื่อการสึกหรอของไลเนอร์ การตั้งค่าการป้อน และความน่าเชื่อถือในการหล่อลื่น ดูผลิตภัณฑ์ → กลุ่มผลิตภัณฑ์ถูกสร้างขึ้นรอบๆ ห้องที่ยึดโปรไฟล์ตลอดระยะเวลาการผลิตที่ยาวนาน และชิ้นส่วนที่สึกหรอจะถูกจับคู่ให้สอดคล้องกับรูปทรงพื้นฐานเดียวกัน
การหล่อลื่น: อุณหภูมิน้ำมัน ความสะอาด และตัวกรอง
วงจรหล่อลื่นคือระบบไหลเวียนของเครื่องบด และความล้มเหลวของตลับลูกปืนที่เกิดภัยพิบัติเกือบทุกกรณีเริ่มต้นด้วยสิ่งเล็กๆ น้อยๆ ในน้ำมัน เช่น ตัวกรองที่ไม่เปลี่ยนตามเวลา ช่องระบายอากาศที่ปล่อยให้ฝุ่นจากเหมืองเข้าไปในถัง หรือน้ำมันที่ไม่เคยมีระดับความหนืด
ทำงานตามหลักการเหล่านี้:
- เปลี่ยนองค์ประกอบตัวกรองตามช่วงเวลาในคู่มือ ไม่ใช่เมื่อเกิดการอุดตัน ความแตกต่างของแรงดันทั่วทั้งตัวกรองเป็นอาการอยู่แล้ว และเมื่อถึงเวลานั้นบายพาสก็จะส่งน้ำมันที่ปนเปื้อนไปยังตลับลูกปืน
- ปิดผนึกถังไว้ ตรวจสอบช่องระบายอากาศและตัวกรองอากาศบนถัง เส้นทางที่เปิดกว้างระหว่างฝุ่นและน้ำมันจะเอาชนะความพยายามในการบำรุงรักษาอื่นๆ ทั้งหมด
- อุ่นเครื่องก่อนโหลด ในสภาวะเย็น ให้หมุนเวียนน้ำมันจนกว่าจะถึงความหนืดในการทำงานขั้นต่ำ การสตาร์ทเครื่องบดภายใต้ภาระด้วยน้ำมันเย็นเป็นหนึ่งในไม่กี่วิธีในการทำลายตลับลูกปืนในกะเดียว
- ตัวอย่างน้ำมันอย่างสม่ำเสมอ การนับอนุภาคและการอ่านค่าโลหะที่สึกหรอจะบอกคุณว่าเกจวัดอุณหภูมิไม่สามารถทำได้ และมีราคาเพียงเศษเสี้ยวของชุดตลับลูกปืน
เมื่อใช้น้ำและฝุ่นเข้าไป ให้ใช้วงแหวนกันฝุ่นและบรรจุภัณฑ์รอบๆ ชามเป็นวัสดุสิ้นเปลือง พื้นผิวซีลที่สึกหรอจะทำให้สารที่มีฤทธิ์กัดกร่อนเข้าไปในชุดประกอบเยื้องศูนย์ และความเสียหายที่เกิดขึ้นจะปรากฏในภายหลังเมื่อมีการสั่นสะเทือนและอุณหภูมิน้ำมันสูง
โดยปกติแล้วการหยุดทำงานที่ไม่ได้กำหนดไว้มักมาจากที่ใด
สาเหตุความล้มเหลวด้านล่างมีการกระจายไม่เท่ากัน ในพืชส่วนใหญ่ การให้อาหารและสภาพของห้องเพาะเลี้ยงเป็นสาเหตุของการหยุดโดยไม่ได้วางแผนไว้มากกว่าครึ่งหนึ่ง ซึ่งเป็นเหตุผลว่าทำไมหัวข้อก่อนหน้าของบทความนี้จึงเน้นไปที่พืชเหล่านี้
- ฟีดไม่สม่ำเสมอหรือการบรรจุในห้อง – 30%
- การจัดการ Liner และ CSS ผิดพลาด – 25%
- การปนเปื้อนของน้ำมันหรือความร้อนสูงเกินไป – 20%
- ความผิดพลาดทางไฮดรอลิกและการเคลียร์ – 15%
- สลักเกลียว ซีล และสาเหตุอื่นๆ – 10%
ข้อสรุปในทางปฏิบัติก็คือ สี่ในห้าของการหยุดโดยไม่ได้วางแผนนั้นสามารถตรวจสอบย้อนกลับไปยังสิ่งที่ทีมกะสามารถมีอิทธิพลได้โดยไม่ต้องเปลี่ยนองค์ประกอบหลักแม้แต่ชิ้นเดียว
ตารางการบำรุงรักษาที่ต้องปฏิบัติตามจริง
กำหนดการด้านล่างเขียนไว้สำหรับเครื่องจักรที่ทำงานสองกะต่อวัน บีบอัดหรือขยายตามน้ำหนักและสภาวะฝุ่น แต่คงลำดับการทำงานไว้ เนื่องจากการตรวจสอบที่ขึ้นอยู่กับเครื่องจักรที่อุ่นจะต้องเกิดขึ้นก่อนที่จะเริ่มการทำความสะอาดการปิดเครื่อง
- ทุกกะ: บันทึกกระแส อุณหภูมิน้ำมัน แรงดันน้ำมัน การสั่นสะเทือน และ CSS; ฟังเสียงผิดปกติจากสิ่งประหลาด ยืนยันว่าฟีดอยู่ตรงกลาง
- รายสัปดาห์: ตรวจสอบสายพานจ่ายเพื่อหาเศษโลหะจรจัดและซับใน ตรวจสอบสลักเกลียวยึดและกระบอกสูบล็อคแหวนปรับเพื่อดูแรงดันที่ถูกต้อง ทำความสะอาดช่องระบายอากาศน้ำมัน
- รายเดือน: เก็บตัวอย่างน้ำมัน ตรวจสอบความหนาของไลเนอร์รอบเส้นรอบวงทั้งหมด ตรวจสอบการชาร์จล่วงหน้าของสะสมไฮดรอลิก ตรวจสอบซีลกันฝุ่นว่ามีทางเข้าหรือไม่
- รายไตรมาส: ตรวจสอบซับเบ้า, ระยะห่างของบุชชิ่งเยื้องศูนย์ และระยะฟันเฟืองของเกียร์ เปลี่ยนองค์ประกอบตัวกรอง ตรวจสอบการสอบเทียบเครื่องมือวัดอุณหภูมิและความดัน
- เป็นประจำทุกปีหรือเมื่อเปลี่ยนซับ: ตรวจสอบเพลาหลัก ตลับลูกปืนกันรุน และโครงว่ามีรอยแตกร้าวหรือไม่ ตรวจสอบสลักเกลียวฐานรากและยาแนว ต่ออายุตราประทับทั้งหมดที่ถูกรบกวนระหว่างการทำงาน
งานใดๆ ที่ไม่สามารถจัดกำหนดการในการหยุดการผลิตจะไม่เสร็จสิ้น สร้างการตรวจสอบรายไตรมาสเป็นการเปลี่ยนสายการบินที่วางแผนไว้ แทนที่จะรอหน้าต่างที่สะดวกซึ่งไม่มีวันมาถึง
ข้อผิดพลาดห้าประการที่ทำให้อายุขัยของ Crusher สั้นลง
- การปรับ CSS เพื่อแก้ไขปัญหาผลิตภัณฑ์ เปลี่ยนห้องหรือหน้าจอก่อน การตั้งค่านี้เป็นพารามิเตอร์โหลด ไม่ใช่ปุ่มหมุนไล่ระดับ
- วิ่งในห้องที่อดอยากเพื่อประหยัดพลังงาน ช่องที่เติมบางส่วนจะส่งผลกระทบโดยตรงไปยังซับในและเพลาหลัก
- การเปลี่ยนไลเนอร์ทีละครั้ง การผสมไลเนอร์ใหม่กับไลเนอร์ที่สึกหรอจะทำให้โปรไฟล์ห้องบิดเบี้ยวและสร้างผลิตภัณฑ์ที่ไม่ตรงตามข้อกำหนด
- โดยไม่สนใจอุณหภูมิที่เพิ่มขึ้นอย่างช้าๆ ความเบี่ยงเบน 5 องศาในช่วงสองสัปดาห์เป็นการบอกทิศทางบางอย่าง ไม่ใช่ช่วงบ่ายที่อบอุ่น
- รับซื้ออะไหล่ตามราคาอย่างเดียว เกรดแมงกานีส ความแม่นยำของโปรไฟล์ และขนาดการติดตั้งเป็นตัวตัดสินว่าไลเนอร์มีอายุการใช้งาน 900 ชั่วโมงหรือ 2,500 ชั่วโมง
Taizhou Sanyang Heavy Machinery คือผู้ผลิตเครื่องจักรกลหนักที่ไม่ได้มาตรฐาน ซึ่งทำงานเกี่ยวกับอุปกรณ์ขุดลอก ระบบเพลาเดินเรือและหางเสือ เครื่องตอกเสาเข็มไฮดรอลิก และเครื่องจักรในเหมือง ระเบียบวินัยในการผลิตและการตรวจสอบเดียวกันกับผลิตภัณฑ์เหล่านั้นใช้กับชิ้นส่วนที่สึกหรอของเครื่องบด: รายละเอียดบริษัท อธิบายความสามารถในการผลิตและการทดสอบเบื้องหลังคำสั่งซื้อแต่ละรายการ
คำถามที่พบบ่อย
ควรตรวจสอบการตั้งค่าด้านปิดบ่อยแค่ไหน?
หลังจากการเปลี่ยนทุกครั้งในช่วงสัปดาห์แรกของชุดซับในใหม่ จากนั้นสัปดาห์ละครั้งเมื่ออัตราการสึกหรอคงที่ ทุกครั้งที่การไล่ระดับผลิตภัณฑ์เปลี่ยนแปลง ให้วัดการตั้งค่าก่อนที่จะสัมผัสสิ่งอื่นใด
อุณหภูมิน้ำมันใดที่สูงเกินไปสำหรับเครื่องบดกรวย?
เครื่องจักรจำนวนมากทำงานได้อย่างสบายที่อุณหภูมิระหว่าง 38 ถึง 50 องศาเซลเซียส การทำงานอย่างต่อเนื่องเหนือ 55 องศา หรือการเพิ่มขึ้นอย่างรวดเร็วภายในกะเดียว ชี้ไปที่แบริ่ง ตัวทำความเย็นที่ถูกบล็อก หรือตัวกรองที่บายพาส
ฉันจะรู้ได้อย่างไรว่าเมื่อใดจำเป็นต้องเปลี่ยนซับใน
วัดความหนาที่เหลืออยู่หลายๆ จุดรอบๆ เส้นรอบวง และเปรียบเทียบกับขีดจำกัดของเศษของผู้ผลิต การสึกหรอที่ไม่สม่ำเสมอ การแตกร้าวของขอบ หรือโปรไฟล์ห้องที่บิดเบี้ยว ทำให้เกิดการเปลี่ยนทดแทนก่อนที่จะถึงขีดจำกัดความหนา
เครื่องบดกรวยสามารถทำงานได้โดยไม่ทำให้หายใจไม่ออกหรือไม่
สามารถทำได้ในวงจรทุติยภูมิและตติยภูมิบางวงจร แต่ปริมาณงานต่อกิโลวัตต์ลดลงและการสึกหรอของไลเนอร์จะคาดเดาได้น้อยลง ในกรณีที่วงจรเอื้ออำนวย ช่องเต็มจะมีรูปร่างที่ดีขึ้นและมีอายุการใช้งานของไลเนอร์ยาวนานขึ้น
นิสัยที่สำคัญที่สุด
การบำรุงรักษาเครื่องบดกรวยไม่ใช่รายการซ่อมแซม เป็นรายการสั้นๆ ของการวัดที่ดำเนินการอย่างสม่ำเสมอเพียงพอที่จะมองเห็นแนวโน้มก่อนที่จะเกิดการพังทลาย เลือกค่าที่อ่านได้ห้าค่า จดบันทึกทุกกะ และตั้งค่าจุดกระตุ้นตอนนี้แทนที่จะตั้งหลังจากจุดหยุดโดยไม่ได้วางแผนครั้งถัดไป
หากคุณต้องการรายการตรวจสอบการบำรุงรักษาที่สร้างขึ้นสำหรับเครื่องจักร รอบการทำงาน และวัสดุป้อนเฉพาะของคุณ ทีมวิศวกรของเรา สามารถนำมารวมกับการอ้างอิงชิ้นส่วนที่สึกหรอที่ตรงกับห้องของคุณ
-
อธิบายผลกระทบของกฎระเบียบด้านสิ่งแวดล้อมต่อการออกแบบอุปกรณ์ขุดลอก
-
-
 ประเภทประตูถังขุด: ประตูด้านล่าง วาล์วทรงกรวย และการคายประจุแบบแยกตัวถัง
-
 ฟังก์ชั่นและการออกแบบโครงสำหรับตั้งสิ่งของของ Dredger: อธิบายเส้นทางโหลดบนแขนลาก TSHD
-
 การบำรุงรักษาบล็อกรอกของ Dredger Bridge: ขีดจำกัดการสึกหรอ การอัดจาระบี และกำหนดการ
-
 เครื่องดัดเย็นสำหรับการผลิตท่อ: คู่มือผู้ซื้อสำหรับอู่ต่อเรือ
ลิขสิทธิ์ 2025 Taizhou Sanyang Heavy Machinery Co., Ltd. สงวนลิขสิทธิ์ ผู้ผลิตผลิตภัณฑ์เครื่องจักรกลหนักที่ไม่ได้มาตรฐาน
กลับไปด้านบน